Umiejętność szybkiego rozpoznania właściwego narzędzia ma bezpośredni wpływ na jakość pracy i bezpieczeństwo. W tym krótkim wprowadzeniu wyjaśnimy, co odróżnia elementy przeznaczone do obróbki stali od tych do drewna i betonu.
W praktyce metalu wiertła często wykonuje się ze stali szybkotnącej HSS, czasem z powłoką TiN lub z dodatkiem kobaltu (HSS‑E/Co). Końcówka ma zwykle kąt około 118–135°, a podczas pracy w twardych materiałach ważne jest stosowanie chłodziwa.
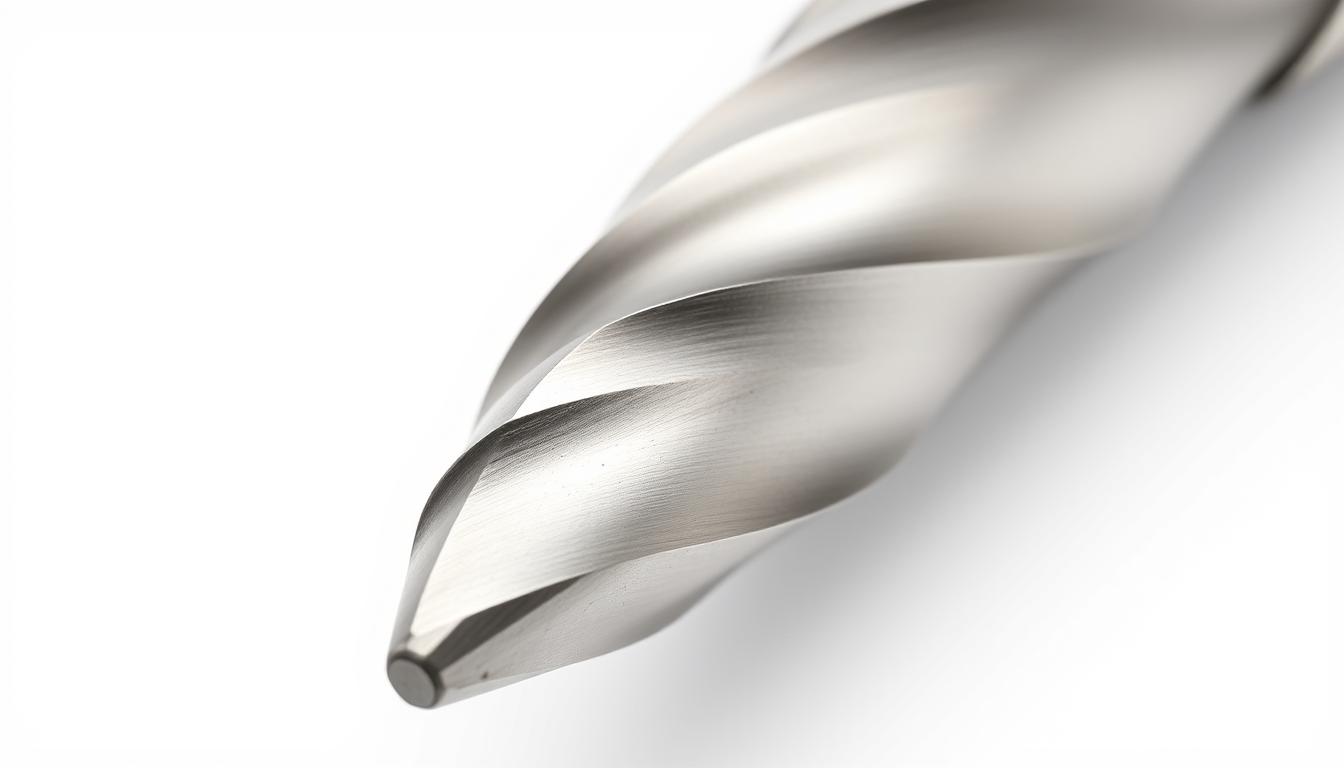
Proste wskazówki identyfikacji: ostre centrum, gładka powierzchnia i oznaczenia na trzpieniu (HSS, HSS‑G, DIN 338). Brak żądła centrującego odróżnia je od wierteł do drewna, a wiertła betonu mają końcówki z węglika spiekanego i często mocowanie SDS.
W kolejnych częściach poradnika pokażemy, jak czytać oznaczenia, ocenić stan narzędzia oraz dobrać parametry wiercenia, aby ograniczyć ścieranie, przegrzewanie i poprawić czystość otworu.
Wprowadzenie: jak rozpoznać wiertła metalu i dlaczego to ważne w praktyce wiercenia
Rozpoznanie właściwego wiertła przed pracą znacznie zmniejsza ryzyko przegrzewania i uszkodzeń materiału.
Wiertła projektuje się do obróbki twardych materiałów takich jak stal, mosiądz czy aluminium. Podstawowym stopem jest stal szybkotnąca HSS, a kąty wierzchołkowe wahają się zazwyczaj między 118° a 135°.
Powłoki TiN redukują tarcie, a wersje kobaltowe (HSS‑E/Co) sprawdzają się przy stali nierdzewnej. To proste informacje, które pomagają ocenić, czy dane narzędzie sprosta zadaniu.
W porównaniu z wiertłami do drewna i betonu różnice są wyraźne — drewno ma żądło centrujące, a beton końcówkę z węglika spiekanego i mocowanie SDS. Zrozumienie tych cech poprawia efektywność pracy i bezpieczeństwo.
- Dlaczego to się liczy: właściwy dobór ogranicza zużycie i deformację otworu.
- Co sprawdzić: kąt, materiał podstawowy, powłoka i oznaczenia na trzonie.
- Praktyka: niższe obroty i chłodzenie przy stali nierdzewnej; szybsze centrowanie przy kącie 118°.
Wiertło do metalu jak rozpoznać — szybka lista kontrolna
Zanim zaczniesz wiercić, wykonaj prosty test na oko i w dotyku. To pozwoli szybko ocenić, czy narzędzie nadaje się do pracy w twardszych stopach.
Kształt i kąt wierzchołkowy
Sprawdź szczyt: ostrze ma zwykle kąt 118–135°. Taki profil ułatwia centrowanie i skuteczne skrawanie.
Powierzchnia i kolor
Matowa lub szlifowana powierzchnia (HSS‑G) świadczy o precyzji. Powłoki TiN często są złote i zmniejszają tarcie.
Oznaczenia na trzonie
Odszukaj napisy: HSS, HSS‑E/Co, HSS‑G oraz DIN 338. Oznaczenia mówią o materiale i wymiarach.
Test dotyku i wagi
Wciągnij narzędzie w dłoń — pełnowęglikowe będą wyraźnie cięższe. Spiralę sprawdź pod światło: powinna być jednolita i bez ubytków.
- Sprawdź kąt 118–135°
- Oceń powierzchnię i powłoki
- Porównaj oznaczenia z kartą produktu
Geometria wiertła do metalu: co mówi kąt wierzchołkowy i ostrze
Kąt wierzchołkowy decyduje o sposobie wejścia narzędzia w materiał i wpływa na stabilność wiercenia. Zmiana kilku stopni modyfikuje siły osiowe, tempo odprowadzania wiórów i skłonność do przegrzewania.
118° — szybsze centrowanie przy miękkich stopach
118°rekomenduje się do materiałów takich jak aluminium i miedź. Taki profil daje szybkie centrowanie i czystsze krawędzie. Przy tych kątach stosuj wyższe obroty i skuteczne odprowadzanie wiórów.
135° — lepsze w stali i stali nierdzewnej
135°ma płaską wierzchołkową powierzchnię. Dzięki temu zmniejsza siły osiowe i spowalnia zużycie ostrza w stali. Przy twardszych materiałach zalecane są niższe obroty, silniejsze chłodzenie i punktowanie przed wierceniem.
- Rola geometrii: podszlifowanie i szerokość krawędzi wpływają na temperaturę i odprowadzenie wiórów.
- Konsekwencje złego doboru: przycieranie, szybkie tępiące się krawędzie i nadmierne nagrzewanie.
- Norma: DIN 338 zapewnia powtarzalność kształtu i wymiarów wierteł.
Materiał i powłoki: HSS, kobalt, azotek tytanu — ich trwałość i właściwości
Wybór materiału i powłoki decyduje o trwałości narzędzia i komforcie pracy. Najczęściej w produkcji używa się stali szybkotnącej HSS, która daje dobrą wytrzymałość cieplną i twardość.
HSS-G (szlifowane) są precyzyjniejsze i trwalsze niż HSS-R (równierzane). W praktyce przy dłuższych seriach wierceń HSS-G zapewnia lepszą powtarzalność i mniejszą wibrację.
Stal szybkotnąca HSS — baza dla większości narzędzi
Stal hss jest standardem ze względu na równowagę między twardością a plastycznością. To materiał, który może być używany w wielu warunkach roboczych.
Kobalt (HSS‑E/Co ~5%) — odporność na ścieranie i temperaturę
Domieszka kobaltu (~5%) podnosi odporność na ścieranie i temperaturę. To ważne przy stali nierdzewnej i twardszych stopach, gdzie nagrzewanie jest problemem.
Powłoka TiN — redukcja tarcia i wyższa żywotność
Powłoka azotku tytanu (TiN) zmniejsza tarcie i przedłuża ich trwałość w porównaniu z gołym HSS. Często stosuje się kombinacje HSS‑Co‑TiN, by łączyć szybkość skrawania i odporność.
- Gdy warto inwestować: przy stali nierdzewnej wybierz kobalt lub TiN.
- Gdy wystarczy HSS: przy miękkich stopach i sporadycznej pracy.
- Objawy złego doboru: przebarwienia, odpadanie powłoki, szybkie tępenie.
Oznaczenia i normy: jak czytać wiertła metalu
Podstawowe symbole na trzonie określają materiał, technologię wytwarzania i przeznaczenie narzędzia.
HSS‑R vs HSS‑G vs HSS‑E
HSS‑R powstaje przez skręcanie rozgrzanego pręta. Jest tańsze, lecz bardziej wrażliwe na temperaturę i uszkodzenia.
HSS‑G jest szlifowane z pręta o docelowej średnicy. Zapewnia większą precyzję i stabilność geometrii podczas pracy.
HSS‑E/Co zawiera kobalt. To dobry wybór przy stali nierdzewnej i trudno skrawalnych stopach, bo poprawia odporność na ścieranie.
DIN 338 — co gwarantuje norma
DIN 338 definiuje wymiary, kształt i kąty dla wierteł cylindrycznych. Dzięki temu produkty są kompatybilne z uchwytami i łatwiej przewidzieć ich właściwości w pracy.
Dodatkowe symbole i oznaczenia
Na trzonie znajdziesz też kody typu SW7‑SW18 (zawartość wolframu) oraz SK5M/SK8M (stopień kobaltu).
Podawana średnica i długość robocza, np. 3xD, mówi o maksymalnej głębokości wiercenia i sztywności zestawu.
- Rozszyfruj oznaczenia, by szybko ustalić materiał i zastosowanie.
- Porównuj HSS‑R i HSS‑G przy wyborze dokładności otworu.
- Notuj parametry w kartach narzędziowych — ułatwia to zarządzanie produktami i automatyzację.
Jak odróżnić wiertła do metalu od wierteł do drewna i betonu
Kilka szybkich wskazówek wizualnych i funkcjonalnych pomoże ustalić przeznaczenie narzędzia.
Drewno: rozpoznasz po żądle centrującym i dwóch bocznych krawędziach. Spirale są szerokie, by szybko usuwać wióry. Zwykle stosuje się prostsze stale — narzędzie jest lekkie i ostre tylko na krótkim fragmencie.
Beton: ma lutowaną końcówkę z węglika spiekanego oraz często mocowanie SDS Plus lub SDS‑MAX. Takie wiertła pracują z udarem i mają geometrię rozłupującą, a nie tnącą.
Metalu: cechuje ostre ostrze o kącie 118–135° oraz gładka lub szlifowana powierzchnia. Brak żądła i mniejsza głębokość spirali to wskazówka, że narzędzie jest przeznaczone do cięcia, nie do kruszenia.
- Porównaniu: użycie niewłaściwego narzędzia daje przegrzewanie, szybkie tępenie lub uszkodzenie materiału.
- Sprawdź oznaczenia na trzonie (HSS, HSS‑E, DIN 338 lub SDS), by potwierdzić typ.
- Test „na dotyk i wagę” pomoże wyczuć różnicę w sztywności i masie.
Rodzaje wierteł do metalu: które wybrać do zadania
Wybór odpowiedniego typu narzędzia wpływa na tempo pracy, jakość otworu i koszty eksploatacji.
Wiertła spiralne HSS/HSS‑Co
To najbardziej uniwersalne rozwiązanie. Dobrze odprowadzają wióry, co ułatwia wiercenia głębokich otworów w różnych stopach stali i innych materiałach.
Zalety: stabilne skrawanie, możliwość stosowania chłodzenia, wersje z kobaltem dla twardszych stopów.
Stożkowe (choinkowe)
Przeznaczone do cienkich blach i profili. Jedno narzędzie stopniowo powiększa średnicę, zmniejszając zadzior i odkształcenie.
Uwaga: nadają się do cienkościennych konstrukcji, ale przy grubych elementach lepiej zastosować pilota i kilka stopni.
Otwornice bimetalowe
Stosuje się je przy dużych średnicach w blachach, profilach i podczas wykonania przepustów. Mogą być używane w stali nierdzewnej i metalach nieżelaznych.
Ograniczenia: sprawdź grubość ścianki i dobierz pilota (np. 3xD) dla stabilnego prowadzenia.
- Dobierz średnicę i długość roboczą zgodnie z zadaniem.
- Łącz typy: pilot → wiertło spiralne → otwornica dla czystego otworu.
- Zwróć uwagę na powłoki i dodatki (kobalt, TiN) oraz opcje z węglika spiekanego przy seryjnej produkcji.
Dobór do materiału i techniki pracy: stal, aluminium, stal nierdzewna
Dobór narzędzia i parametrów pracy wpływa bezpośrednio na trwałość ostrza i jakość otworu.
Stal nierdzewna wymaga narzędzi z domieszką kobaltu. W praktyce najlepiej sprawdza się HSS‑E/Co (~5% kobaltu) z kątem 135°. Stosuj niższe obroty, kontrolowany docisk i stałe chłodzenie, by uniknąć przegrzewania i utwardzania powierzchni.
Aluminium i metale kolorowe wolą mniejszy kąt wierzchołkowy 118° i szybsze obroty. HSS lub HSS z powłoką TiN redukuje tarcie. Kluczowe jest sprawne odprowadzanie wiórów i stosowanie smarowania, aby zapobiec zatarciom i zakleszczeniu wiórów.
- Parametry: dopasuj prędkość i posuw do materiału oraz średnicy.
- Testy: sprawdź ustawienia na odpadzie przed serią wierceń.
- Objawy przeciążenia: piski, przebarwienia lub dymienie — zmniejsz obroty i zwiększ chłodzenie.
- Mocowanie: stabilny zacisk i krótka droga narzędzia zmniejszają bicie i drgania.
Praktyczne wskazówki końcowe
Ostrożnie testuj ostrzenie i zachowuj geometrię przy ponownym użyciu narzędzi w trudniejszych materiałach. Dobry wybór kąta, prędkości, chłodzenia i nacisku zwiększa jakość wiercenia i wydłuża żywotność wkładów.
Praktyczne wskazówki: chłodzenie, prędkość, ostrzenie i trwałość
Proste nawyki przy wierceniu znacząco wydłużają żywotność narzędzi. Stosuj chłodziwo przy pracy w twardszym materiale i kontroluj obroty oraz nacisk.
Chłodziwo i obroty — jak ograniczyć ścieranie i przegrzewanie
Dobór chłodziwa zależy od materiału. Przy stali użyj emulsyjnego płynu, przy aluminium lekki olej. Krótsze cykle wiercenia i przerywane skrawanie pomagają odprowadzić wióry.
Utrzymuj niższe obroty dla dużych średnic i twardych stopów. Zbyt długie tarcie bez chłodzenia powoduje przegrzewanie i spadek ich trwałości.
Ostrzenie HSS: kąty 118–135°, bezpieczeństwo i kontrola symetrii
Ostrzenie wykonuj na szlifierce stołowej z krótkimi przyłożeniami. Zachowaj oryginalny kąt 118–135° i równomierną symetrię ostrzy.
- BHP: okulary, rękawice i stabilne mocowanie.
- Sygnalizatory zużycia: tępy dźwięk, zaciąganie materiału, przegrzewanie.
- Serwis: użyj ostrzałek lub profesjonalnego serwisu, gdy geometria wymaga przywrócenia.
Oznaczenia producenta podpowiadają właściwy kąt i procedurę ostrzenia. Regularne czyszczenie i suszenie po pracy ogranicza korozję i utrzymuje ich trwałość.
Podsumowanie i następne kroki: rozpoznawaj, dobieraj, wierć skutecznie
Na koniec zebraliśmy praktyczne wskazówki, które ułatwią szybki wybór właściwych narzędzi.
Rozpoznaj wiertła po geometrii (118–135°), materiałach (HSS, HSS‑E) i powłokach (TiN) oraz zweryfikuj oznaczenia jak HSS‑G czy DIN 338. To przyspieszy identyfikację i dobór produktów.
Porównuj z wiertłami betonu — te mają węglik spiekany i mocowanie SDS — oraz z wiertłami do drewna, które mają żądło centrujące. Dopasuj chłodzenie, obroty i ostrzenie, by wydłużyć żywotność narzędzi.
Skonfiguruj zestaw według najczęściej obrabianych materiałów, oznacz pudełka i wykonuj testy na odpadzie. Jeśli masz nietypowe zadanie, skontaktuj się z dostawcą lub serwisem.
Wezwanie do działania: rozpoznaj, dobierz i wierć świadomie — zyskasz lepszą jakość otworów i niższe koszty eksploatacji. Pamiętaj też o recyklingu zużytych narzędzi zawierających wolfram i kobalt.
O autorze